Estrusio-torlojuaren konpresio-erlazioak kanalaren bolumenaren murrizketa deskribatzen du elikadura-ataletik neurketa-atalera. Altuera eta kanalaren geometria parekoak dituen ohiko torloju batean, elikadura-kanalaren sakonerak neurketa-kanalaren sakoneraren arabera banatuta hurbilketa erabilgarria ematen du. Aukeratu ordezko bat marrazki osotik eta benetako elikadura-baldintzetatik, ez proportzio batetik bakarrik: 3:1 markatutako bi torlojuk kanal-sakonera eta trantsizio-profil desberdinak izan ditzakete.
NorkEJS Industria
- Kalkulatu kanalaren sakonera torlojuaren hegaldiaren diametrotik eta erroaren diametrotik, ez kanoi-zulotik.
- Konparatu sakonera absolutuak eta zonaren luzerak bi torloju baliokide gisa onartu aurretik.
- Deskribatu hopperra sartzen den materiala, birmoldatzearen forma eta karga barne.
- Ikertu elikadura, urtzea, murrizketa eta higadura ratioa aldatu aurretik.
- Baliozkotu ordezko bat produkzio-neurketa egonkorrak erabiliz, ez rpm ezarpen bakarrarekin.
Zer neurtzen du torlojuaren konpresio-erlazioak?
Ohiko torloju bakar batek elikadura-atala, trantsizio-atala eta neurketa-atala ditu. Elikadura kanalak material solidoa jasotzen du; trantsizioak kanalaren geometria aldatzen du urtzea garatzen den heinean; neurketa-atalak urtua isurketarantz eramaten du. Konpresio-erlazioak prozesu honen hasieraren eta amaieraren arteko erlazio geometrikoa deskribatzen du. Ez du neurtzen trokelaren presioa, produktuaren dentsitatea edo motorraren eraginkortasuna.
Pasu konstanteko torloju sinple baterako, tailerraren kalkulua hau da:
Konpresio-erlazioa ≈ elikadura kanalaren sakonera / neurketa kanalaren sakonera
Definizio orokorragoak kanalen bolumenak hegaldi baliokideekin alderatzen ditu. Sakonerako lasterbideak tonuaren eta kanalaren geometria konparagarria behar du. Horiek aldatzen badira, erabili marrazkia bolumen garrantzitsuak ebaluatzeko, sakonera-erlazioa emaitza bolumetriko zehatz gisa tratatu beharrean.Allan Griff-en torlojuaren geometriaren azalpenabereizketa hori egiten du eta benetako sakonerarik gabeko ratioan konfiantza ez izateaz ohartarazten du.
L/D-k zerbait desberdina deskribatzen du: lan-luzera eraginkorra kanpoko diametroaren arabera banatuta. 2.700 mm-ko lan luzera eta 90 mm-ko diametroa 30:1 ematen dute. Ziurtatu fabrikatzaileak non hasten eta amaitzen duen lan luzera hori. Unitatearen luzapena marrazki mekanikoari dagokio, baina ez luke isilean prozesatzeko luzera gehiago bihurtu behar.
"90 mm, 30:1, 3:1" irakurtzen duen zehaztapenak, beraz, informazio garrantzitsua falta da. Ez du elikadura-sakonera, neurketa-sakonera, trantsizio-luzera, altuera-aldaketak edo nahasketa-geometria identifikatzen. Eskatu neurri horiek ordezko aurrekontua instalatutako torlojuarekin alderatu aurretik. Erosketa-zerrenda zabalagorako, ikusiEJS extruder torloju-kanoi-gida.
Nola kalkulatu konpresio-erlazioa torlojuaren marrazki batetik
Hasi hasiera bakarreko diseinu konbentzional batekin, zeinaren elikadura- eta neurketa-kanalek taluaren eta hegaldiaren geometria parekoa duten. Kokatu atal bakoitzaren sakonera konstanteko zatia. Ez hartu jarioaren irakurketa konoaren barruan edo neurketa-irakurketa nahastaile batetik, erliebetik edo hondatutako ertz batetik.
Kokapen bakoitzerako, kalkulatu kanal erradialaren sakonera:
Kanalaren sakonera = (hegaldiaren kanpoko diametroa − erroaren diametroa) / 2
Bi zatitzeak garrantzia du bi neurriak diametroak direlako. Diametro-aldea erabiltzeak zuzenean bikoiztu egiten du jakinarazitako sakonera, nahiz eta errorea desager daitekeen bi sakonera berdin okerrak zatitzen direnean. Ratioa egokia izan daiteke fabrikazio-dimentsioak okerrak diren bitartean.
90 mm-ko adibide landua
Hurrengo dimentsioak ustezko kalkulu-adibide bat dira, ez gomendatutako torlojuaren diseinua edo ekoizpen-proba bat.
| Dimentsioa | Elikadura atala | Neurketa atala |
|---|---|---|
| Hegaldiaren kanpoko diametroa | 90 mm | 90 mm |
| Sustraiaren diametroa | 72 mm | 84 mm |
| Kalkulatutako kanalaren sakonera | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Gutxi gorabeherako konpresio-erlazioa | 9 / 3 = 3:1 | Sakontasun-erlazioaren kalkulu bera |
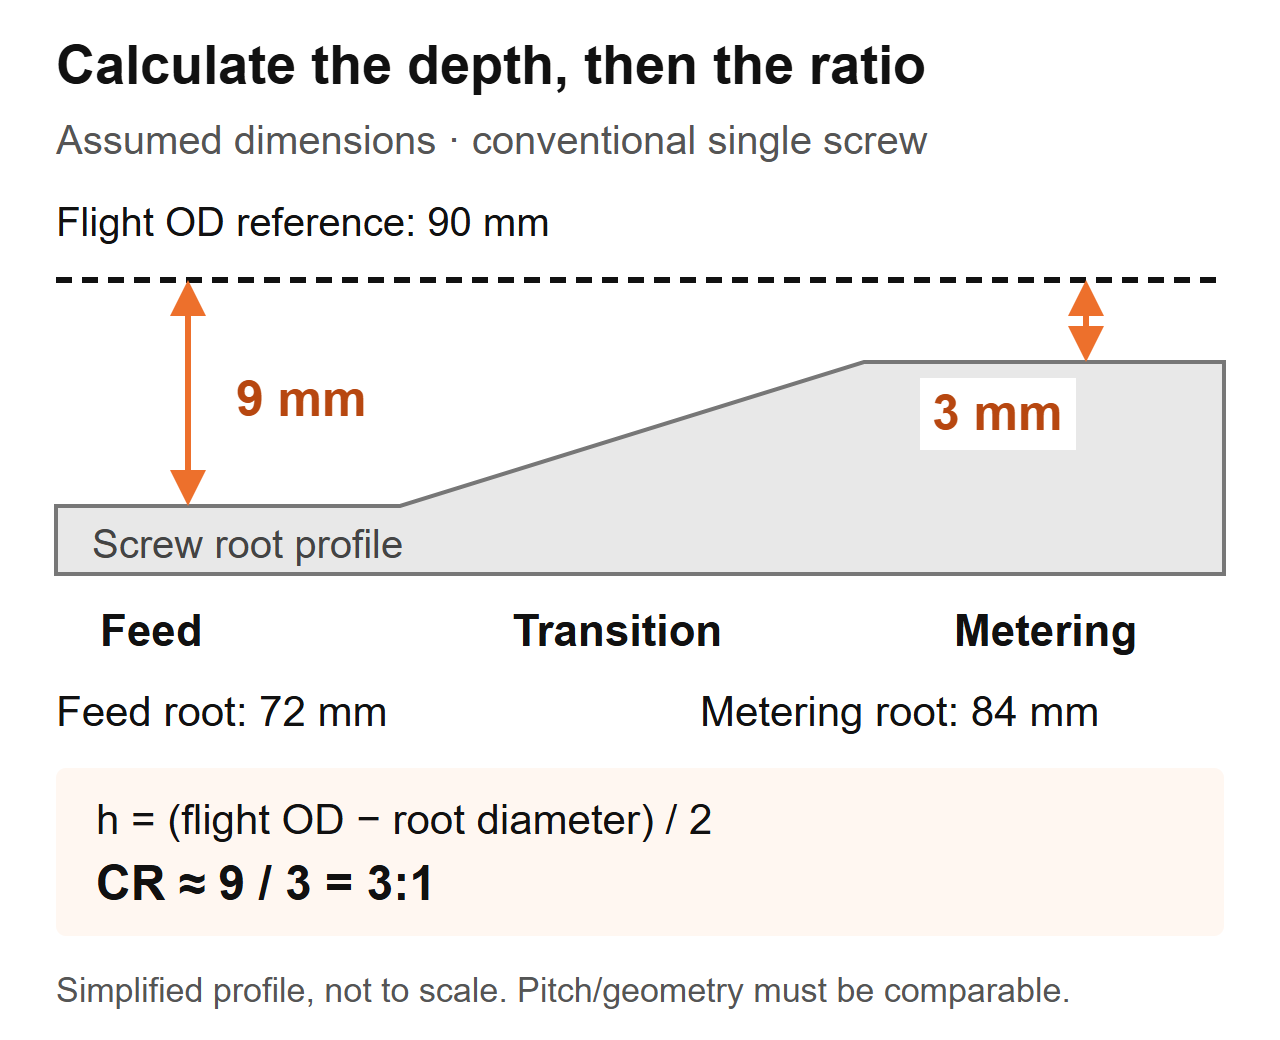 Kalkulu-eskema: torloju konbentzional baten ustezko neurriak. Profila sinplifikatuta dago eta ez da fabrikazio marrazki bat.
Kendutako torloju bat ikuskatzen ari bazara, grabatu kokapen axiala, neurtutako hegaldiaren diametroa eta erroaren diametroa elkarrekin. Jarraitu makina isolatzeko eta segurtasunez kentzeko prozedurari, garbitu osagaia gainazalak aldatu gabe eta erabili kalibratutako tresna egokiak. Utzi fabrikatzailearen ikuskapen-prozedurak zehazten dituen neurketa-metodoa eta onarpen-irizpideak.
Ez ordezkatu upelaren barruko diametroa hegaldiaren kanpoko diametroarekin. Kalkulu horrek torlojutik kanoi arteko tartea hartzen du barne. Higatutako pieza batean, ez pentsa neurtutako geometriak oraindik jatorrizko diseinua adierazten duenik: hegaldiaren diametro murriztu batek sakoneraren kalkulua aldatzen du. Lortu jatorrizko marrazkia eta neurtu bereizita upelaren higadura. TheEJS zerbitzu-bizitzaren gidatorlojuaren eta kanoiaren neurketak zergatik garrantzitsuak diren azaltzen du.
Zergatik 3:1 bi torloju desberdin funtziona dezakete
Ratio batek ez du edozein kanalen tamaina identifikatzen. Suposatutako 90 mm-ko adibide berean, bigarren torloju batek 84 mm-ko elikadura-erroa eta 88 mm-ko neurketa-erroa izan ditzake. Bere sakonerak 3 mm eta 1 mm izango lirateke, beraz, bere sakoneraren erlazioa ere 3:1 izango litzateke. Ez litzateke 9 mm/3 mm torlojuaren dimentsioko kopia bat izango.
| Konparazio elementua | Asumitzen den torlojua | Suposatutako torlojua B | Erosleak ezar dezakeena |
|---|---|---|---|
| Hegaldiaren kanpoko diametroa | 90 mm | 90 mm | Torlojuaren diametro nominal berdina |
| Elikadura kanalaren sakonera | 9 mm | 3 mm | Elikadura-geometria absolutu desberdinak |
| Neurketa kanalaren sakonera | 3 mm | 1 mm | Neurketa-geometria absolutu desberdinak |
| Gutxi gorabeherako sakonera-erlazioa | 3:1 | 3:1 | Ratio berdina, ez torloju berdinak |
| Trantsizioaren luzera eta altuera | Ez da zehaztu | Ez da zehaztu | Errendimenduaren konparaketak osatu gabe jarraitzen du |
Adibide honek dimentsioko ondorioa soilik onartzen du. Ez du ezartzen errendimendu-diferentziarik, urtze-tenperatura-alderik edo zein torloju ibili behar duen zure erretxina. Galdera horiek gainerako geometria eta funtzionamendu baldintzak eskatzen dituzte.
Ordezko bat zehaztapen berdinarekin kotizatzen denean egiaztatzen duguna
EJS ordezkatzeko lanetan, bi torloju diametro bera zuten, L/D eta 3:1 konpresio-erlazioa, baina bata garbi geratu zen eta besteak beroarekiko sentikorrak diren konposatu bat gehiegi berotzen zuen. Haien trantsizio-atalak posizio ezberdinetan hasten ziren eta luzera desberdinak zituzten. Beraz, zonaldearen profila konparatzen dugu, ez soilik aurrekontuko zenbakiak.
Ordezko marrazki batean, markatu elikadura-atala non amaitzen den eta neurketa non hasten den. Ondoren, alderatu tarte horretan sakonera. Ratio batek amaierako puntuak ematen ditu; profilak kanala bien artean nola aldatzen den erakusten du. Bata ere ez da bestearen ordezkoa.
Horregatik, gainera, "konpresioa handitu" diseinu instrukzio osatugabea da. Elikadura-sakonera handitzeak eta neurketa-sakonera murrizteak biek erlazioa areagotzen dute, baina torlojuaren zati desberdinak aldatzen dituzte. Zehaztu zein dimentsio aldatzen den, zer geratzen den aldatu gabe eta zein arazo neurtu nahi den bideratu aldaketak. Bestela, hornitzaileak eta ekoizpen-taldeak aldaketa desberdinak eztabaidatzen ari daitezke.
Erretxinak, elikadura-formak eta betegarriek erabakiari nola eragiten dioten
Polimeroaren izena ez da jarioaren zehaztapen osoa. Grabatu kalifikazioa, gehigarriak, partikulen forma, hezetasunaren prestaketa eta nahasketaren koherentzia. Pelletek, beheko ertzaren mozketak eta maluta irregularrak polimero-izen bera eraman dezakete elikadura-eztarrian portaera desberdina duten bitartean.Jim Franklanden konpresio-erlazioaren eztabaidaelkarrekin elikatzea eta urtzea, dentsitatea eta marruskadura barne hartzen ditu erretxina mota tratatzea nahikoa hautapen-arau gisa.
Jarioa aldatzen denean egiten dugun lehen galdera
EJS kontsulta batek 90 mm-ko torlojua, 30:1 L/D eta 3:1 konpresio-erlazioa izan zuen. Lerroak trokelaren presioa gorakada eta hormaren lodiera ez-koherentea zituen, eta hasierako eskaera ustez gastatutako torloju bat kopiatzea zen. Hopperra zer sartu den galdetu dugu, jatorrizko ekoizpen konfigurazioarekin alderatuta. Landarea bere ertz moztu propioa jarioan nahasten hasi zen. Aldaketa hori ordezko zehaztapenean zegoen aldatu gabeko marrazkia onartu aurretik.
Zure lerrorako, bildu elikadura-lagin adierazgarriak, dena "birziklatutako plastiko" gisa deskribatu beharrean. Neurtu solte-dentsitatea, zehaztutako edukiontzi, betetzeko metodo eta pisatzeko prozedura erabiliz. Erregistratu materiala libreki isuri edo trinkotu den; ez alderatu metodo ezberdinek sortutako bi emaitza. Sartu argazkiak eskala batekin eta ohartu nahasketa-metodoa.
| Elikaduraren egoera | Biltzeko informazioa | Ebatzi beharreko diseinu-galdera |
|---|---|---|
| Birjina pellet | Kalifikazioa, pellet forma, prestaketa eta egungo ezarpen egonkorrak | Ezarritako geometria egokia al da oraindik betebehar honetarako? |
| Pellet/berriro birrintzeko nahasketa | Nahasketaren proportzioa, partikulen tamainaren hedapena, dentsitate handiko koherentzia | Jarioa koherentea izaten al da korrika osoan? |
| Filmaren maluta edo ertza moztu | Forma, elikadura-metodoa, zubi-behaketak eta masa-dentsitatea | Materiala elikadura-atala fidagarri sartu eta bete al daiteke? |
| Hautsa edo nahasketa lehorra | Formulazioa, fluxuaren portaera eta elikadura-sistemaren xehetasunak | Material honetarako elikadura-antolamendua egokia al da? |
| Konposatu betea | Betegarri mota eta proportzioa, prestaketa eta higaduraren historia | Zeintzuk dira urtze-, bero- eta higadura-eskakizunak batera? |
Ez irakurri taula hau "densitate txikiagoek ratio handiagoa behar dute beti". Geometria-aldaketa batek ezin du automatikoki zuzendu zubiak, bereizketak edo elikadura koherente bat. Ez da higadura-erresistentzia konpresio-erlaziotik hautatu behar. BerrikusiEJS torloju-kanoi materialen gidaformulazioa aldatzen denean bereizita.
Altuegi ala baxuegi? Prozesua diagnostikatu torlojua aldatu aurretik
Presioaren gorakada, urtu gabeko partikulak eta urtze-tenperatura igotzea dira ikertzeko arrazoiak. Ez dira konpresio-erlazioaren neurriak. Diagnostiko-sekuentzia erabilgarria da asaldura elikaduran, urtzean, ibaian beherako murrizketan edo geometria mekaniko gastatu batean hasten den zehaztea.
Lehenik eta behin, alderatu ibilbide historiko egonkor batekin material eta produktu bera erabiliz. Mantendu trokelak, pantailaren antolaketa eta neurketa-kokapenak koherenteak. Grabatu benetako irteera, torlojuaren abiadura, urtze-tenperatura, presioa, unitatearen karga eta akats ikusgaiak elkarrekin. Barrilaren tenperatura ezarpenek bakarrik ez dute urtze-tenperatura ezartzen.
| Behaketa | Geometria aldatu aurretik egiaztatzeak | Eskaeran sartzeko frogak |
|---|---|---|
| Presioa eta irteera aldatu egiten dira | Hopper hornidura, zubia, elikaduraren koherentzia, nahaste-aldaketak eta murrizketa | Denbora-lerrotutako abiadura, presioa eta irteerako erregistroak |
| Urtu gabeko partikulak agertzen dira | Elikadura-abiadura, urtze-baldintzak, erretxina-aldaketak, funtzionamendu-abiadura eta torloju-profila | Grabatutako operazio-puntu bati lotutako laginak edo argazkiak |
| Urtze-tenperatura gehiegizkoa da | Benetako urtze-irakurketa, abiadura, murrizketa, hozte eta nahastailearen egoera | Neurtzeko metodoa, kokapena eta iraupen egonkorreko irakurketak |
| Irteera bira/min aldatu gabe jaisten da | Benetako jario-hornidura, erretxinaren egoera, trokel/pantailak eta torlojuaren/kanoiaren higadurarekin bat datozenak | Irteera bira/min bakoitzeko gehi mantentze- eta neurketa-erregistroak |
| Puntu beltzak edo kolorazioa areagotzen da | Historia materiala, geltokiak, bizileku baldintzak eta garbiketa | Akatsen eredua eta korrikan agertzen denean |
Zergatik ratio handiagoa ez den hobekuntza automatikoa
Lin Jin-ek eta Mark A. Spalding-ek 2,5 hazbeteko estrusore bat eta bost konpresio-erlazio erabiliz LLDPE azterketa kontrolatu baten berri eman dute, 2,0-tik 3,6-ra. Neurketaren sakonera 0,125 hazbetekoa izan zen jarioaren sakonera aldatu zen bitartean. 110 eta 150 bira/min-tan, proportzio handiagoko torlojuek 5 eta 10 °C arteko urtze-tenperaturak sortzen zituzten proportzio baxuko diseinuek baino. Hauek ekipo, erretxina eta esperimentu horren emaitzak dira, ez EJS ordezko baten tenperatura iragarpena. Ikusi egileenkonpresio-erlazioaren errendimenduaren azterketa.
Aparteko batArazoak konpontzeko adibidea Mark A. Spalding-ek6 hazbeteko eta bi faseko ABS estrusio-torlojua deskribatzen du, 3.1-eko lehen faseko erlazioarekin. Urtu gabeko materialak presa espiral bat oztopatu zuen; proposatutako ordezkapenak ratio hori 2,5era murriztu zuen. Hau urtze-arazo bati diseinu-erantzun zehatza izan zen, ez ABS gomendio unibertsala.
Erabili adibide horiek ingeniaritza galdera egiteko: torlojuak urtu ditzake jasotzen dituen solidoak behar den funtzionamendu puntuan? Ez bihurtu adibide biak erretxina-erlazio grafiko orokor batean edo ustezko EJS errendimenduaren emaitza batean.
Konpresio-erlazio zenbaki bakarra nahikoa ez denean
Elikadura-sakonera/neurketa-sakonera konparaketa soila torlojuaren geometria definitu bati dagokio. Erabili aurretik, identifikatu torloju mota eta elikadura antolamendua. Diseinu baterako jakinarazitako ratioak baliteke beste batean gauza bera ez izatea.
Hesi-torloju batek materiala solido eta urtu kanaletan banatzen du. Bere deskribapenak kanalaren antolamendua eta hesiaren geometria behar ditu, ez ohiko bi erro-neurketa soilik. Bi etapako torloju aireztatu batek prozesatzeko etapa bat baino gehiago ditu; galdetu zein fase deskribatzen duen aipaturiko konpresio-erlazio batek. Haize-eskualdea eta beheranzko ponpaketa-atala diseinu oso horren parte gisa ebaluatu behar dira.Griff-en torloju-diseinuaren eztabaidahesi-kanalak, bi etapako torlojuak eta upel zirrikituen elikadura-portaera desberdinak estaltzen ditu.
Era berean, bereizi uholdeen elikadura kontrolatuaren edo gosearen elikaduratik. Idatzi elikadura modua zehaztapenean. Bestela, hornitzaile batek elikadura kanal osoa ebaluatu dezake instalatutako prozesuak masa-fluxu kontrolatua ematen duen bitartean. Hau argitzeko muga-baldintza bat da, ez beste ratio unibertsal bat aplikatzeko arrazoia.
Torloju bikoitzeko estrusoreek ere beren geometria eta prozesuaren deskribapena behar dute. Ez aplikatu torloju bakarreko sakonera lasterbide konbentzionala elkarren arteko bikote bati eta suposatu konpresio portaera osoa hartzen duela. Eman torlojuaren antolamendua, biraketa modua, elementua edo hegaldiaren profila eta fabrikatzailearen marrazkia.
Erabili galdera hauek zehaztapena argi ez dagoenean:
- Ohiko diseinua al da, hesia, bi etapa edo bi torlojua?
- Kotatutako ratioa sakoneratik edo kanalen bolumenetatik kalkulatzen da?
- Zein jario eta neurketa tokik definitzen dute kalkulua?
- Aldatzen al da zelaia edo kanalaren antolaketa toki horien artean?
- Instalatutako jario-sistema bat dator diseinuaren hipotesiarekin?
Zehaztapen batek galdera horiei erantzun behar die makinistari asmatzea eskatu gabe. Ezin bada, lortu profil osoa kopia bat baimendu aurretik. "3:1" erabilgarria da bere definizioa eta aplikazioa ezagutzen direnean.
Lehendik dagoen torlojua kopiatu edo birdiseinatu beharko zenuke?
Aldaketarik gabeko ordezkapena arrazoizko abiapuntua da instalatutako geometriak kalitate eta irteera egokiak ematen dituenean, betebeharra aldatzen ez denean eta neurtutako higadurak hondatzea azaltzen duenean. Aukera ahulagoa bihurtzen da jatorrizko arazoa higadura baino lehen zegoenean, formulazioa aldatzen denean edo prozesua lehengo funtzionamendu-eremutik kanpo geratzen denean.
Bereizi bi erabaki aurrekontuan: jatorrizko neurriak berreskuratzea eta prozesatzeko diseinua aldatzea. Higatutako torlojuak ordeztu behar du konpresio-erlazio desberdina behar izan gabe. Alderantziz, baliteke dimentsioko soinudun torloju bat landarean sartutako jarioari ez egokitzea.

Definitu aldaketa proposamenak alderatu aurretik
Eman hornitzaileari idatzizko arazoen adierazpena: adibidez, presioaren ezegonkortasuna jario-formaren aldaketaren ondoren, "torloju hobea behar izatea" beharrean. Sartu oinarrizko marrazkia eta funtzionamendu-erregistroak. Eskatu proposatutako diseinuari aldatutako sakonerak, zonaren luzerak, zelaia eta nahasketa-ezaugarri guztiak identifikatzeko.
Mantendu egokitze mekanikoaren berrikuspena bereizita. Berretsi lan-luzera, unitate-muturreko konexioa, muntatzeko interfazeak eta deskarga-antolamendua instalatutako muntaketaren aurka. Lan luzera gehiago makina-mailako aldaketa eska dezake; ez da ohiko ordezkapen hipotesi bat. Aurrekontu batean L/D izendapen handiagoak dimentsioaren egiaztapena eragin beharko luke, ez edukiera handitzearen itxaropena.
Ondoren, konparazio baldintzak eta onarpen irizpideak adostu. Saiakuntzaren aurretik materiala, produktua, funtzionamendu-puntuak, kalitate-kontrolak eta ekoizpen-neurketak definitzea. Hainbat diseinu-ezaugarri batera aldatzen badira, probak ordezkapen osoa ebaluatzen du; ezin du ezarri konpresio-erlazioak bakarrik eragin zuen emaitza.
TheEJS extruder torloju-kanoi produktuaren orriaordezko kontsulta baten abiapuntua da. Hornitu benetako aplikazioa eta marrazkia, eztabaida instalatutako makinari dagokionez, polimero sorta generiko bati baino.
Zer bidali EJS eta nola baliozkotu ordezkoa
Kontsulta erabilgarria batek fabrikari prozesatzeko eskakizuna fabrika daitekeen marrazki batekin konektatzen du. Bidali jatorrizko zehaztapena okerra dela uste baduzu ere, eta gero identifikatu zer aldatu den. Mantendu berrikuspen-zenbakiak ikusgai, marrazki zahar bat produkzio-argibide bihurtu ez dadin.
Sartu informazio hau:
- Makinaren fabrikatzailea, modeloa, torloju mota eta instalatutako osagaien erreferentziak.
- Hegaldiaren diametroa, lan luzera, disko-muturreko dimentsioak eta kanoi/interfazearen marrazkiak.
- Elikadura- eta neurketa-sakonera, zona-mugak, tonu-profila eta nahasketa-ezaugarriak.
- Erretxina-maila, gehigarriak, betegarrien karga, elikadura-forma eta prestatzeko prozedura.
- Elikaduraren antolaketa, bira/min normalak, irteera, urtze-tenperatura eta presioaren irakurketak.
- Akatsen laginak, mantentze-historia eta eskuragarri dauden torloju/kanoi-neurri bat datozenak.
- Beharrezko produktuaren kalitatea eta onartzeko funtzionamendu-baldintzak.
Konparatu ekoizpen egonkorra, ez soilik startup arrakastatsua
Instalatu ondoren, jarraitu makinaren hornitzailearen abian jartzeko argibide seguruak. Baieztatu onartutako materiala eta konfigurazioa, utzi prozesua egonkortzen eta bildu irakurketak zehaztutako tarte batean. Grabatu irteera adostutako pisaketa-metodo baten bidez, torlojuaren abiaduraren arabera kalkulatu beharrean.
Konparatzeko, kalkulatu irteera espezifikoa neurtutako masa-irteera rpm-n zatituta. Mantendu irteera-unitateak ikusgai, adibidez kg/h rpm bakoitzeko. Konparatu balio hau kalitatearekin, benetako urtze-tenperatura, presioa eta karga-kargarekin soilik. Kopuru handiagoak ez du hobekuntzarik ezartzen produktua zehaztapenetatik kanpo geratzen bada edo prozesua ezegonkor bihurtzen bada.
| Epaiketa-erregistroa | Grabatu koherentziaz | Zergatik da erabilgarria |
|---|---|---|
| Elikadura | Kalifikazioa, lotea, nahasketa eta prestaketa | Geometriarekin zerikusirik ez duten aldaketak identifikatzen ditu |
| Eragiketa-puntua | Abiadura, tenperatura konfigurazioa eta elikadura modua | Konparazioa erreproduzigarri egiten du |
| Ekoizpena | Denborazko irteera masiboa eta produktu onargarria | Produkzio osoa eta ekoizpen erabilgarria bereizten ditu |
| Prozesuaren egoera | Benetako urtze-tenperatura, presioa eta disko-karga | Irteerak bakarrik ezkutatzen dituen konpromezuak erakusten ditu |
| Kalitatea | Adostutako neurriak, itxura eta akatsen egiaztapenak | Ordezkoak betebeharra betetzen duen ala ez zehazten du |
Errepikatu konparazioa funtzionamendu-puntuak aldatzean eta mantendu neurketa-kokapen berdinak. Arazoren bat geratzen bada, bidali erregistroak marrazkiaren berrikuspenarekin eta lagin-identifikatzaileekin. Harremanetan jarriEJS Industriapakete horrekin konpresio-erlazioaren aldaketa eskatu beharrean, kausa zehazturik gabe.
Eztabaidatu ordezko torlojua
Deskribatu instalatutako torlojua, benetako jarioa eta prozesatzeko arazoa. Botoiak posta elektronikoaren zirriborro bat irekitzen du EJS-i; bidali aurretik marrazkiak eta argazkiak erantsi ditzakezu.
Maiz egiten diren galderak
Zer da estrusio-torlojuaren konpresio-erlazioa?
Elikadura-sekzioko kanalaren bolumenaren eta neurketa-sekzioko kanalaren bolumenaren proportzioa da hegaldi baliokideetan. Pasu eta kanalaren geometria konparagarria duen ohiko torloju baterako, neurketa-sakoneraz zatitutako jario-sakonera hurbilketa erabilgarria eskaintzen da. Erlazio geometrikoa da, ez presio-erlazioa edo irteera-bermea.
Nola kalkulatzen dut konpresio-erlazioa erro-diametroetatik?
Kalkulatu kanal erradialaren sakonera bakoitza hegaldiaren kanpoko diametroa ken erroaren diametroa, bitan banatuta. Ondoren, zatitu jarioaren sakonera neurketaren sakoneraren arabera. Erabili identifikatutako jario- eta neurketa-kokapenak, unitate koherenteak eta hegaldi-diametro egokiak. Ez erabili kanoi-zuloaren diametroa, eta ez hartu torloju gastatu bat jatorrizko marrazkiarekin bat datorren oraindik.
3:1eko torlojua egokia al da erretxina guztietarako?
Ez. Ratio berak kanal-sakonera absolutu eta trantsizio-profil desberdinak deskriba ditzake. Egokitasuna kalifikazio espezifikoaren, elikadura-formaren, gehigarrien, elikadura-antolamenduaren eta funtzionamendu-baldintzen araberakoa ere bada. Hasi geometria osoarekin eta definitutako produkzio-eskakizun batekin erlazio bat erretxinaren gomendio unibertsal gisa tratatu beharrean.
Konpresio-erlazioa handitzeak irteera handitzen al du?
Ez derrigorrez. Elikadura-sakonera aldatzeak eta neurketa-sakonera aldatzeak torlojuaren zati ezberdinei eragiten die, nahiz eta biek proportzioa handitu. Elikadura, urtzea eta ibaian beherako baldintzak elkarrekin kontuan hartu behar dira. Konparatu neurtutako irteera egonkorra produktuaren kalitatearekin, benetako urtze-tenperatura, presioa eta karga-kargarekin ordezkapen bat epaitu aurretik.
Higatutako torlojuek arazoak sor ditzakete marrazkiaren ratioa aldatu gabe?
Bai. Marrazkiak aurreikusitako geometria deskribatzen du, ez egungo egoera. Neurtu torlojua eta kanoia dagozkion posizioetan eta konparatu onartutako jatorrizko neurriekin. Konpresio-erlazioaren etiketa batek ez du laneko argitasuna deskribatzen, eta etiketa hori kopiatzeak ez du neurtu gabeko higadura arazo bat konpontzen.
Kalkulu bera erabil al dezaket torloju bikoitzeko edo hesiaren diseinuetarako?
Ez hartu kanal bakarreko sakonera ohiko lasterbidea aplikatzen denik. Identifikatu kanalaren antolamendua, torloju mota eta kalkulu-kokapenak lehenik. Oztopo-kanalek, torloju eszenikoek eta torloju biki lotzen dituztenek geometriaren deskribapen osoa behar dute. Galdetu diseinatzaileari zein bolumen edo sakonerek definitzen duten aipatu ratioa ordezko zehaztapen batean erabili aurretik.