Estrusiodun torloju-upel batek bere egoerak lerroari beharrezko irteera eta produktuaren kalitatea betetzen uzten dion bitartean irauten du prozesu onargarri baten leiho batean. Erretxinak, betegarriak, kutsadurak, geometriak eta funtzionamendu-kargak zerbitzu-bizitza hori aldatzen dute, beraz, egutegi-adinaren estimazioak baldintza horiek erantsi behar ditu. Dagoeneko ekoizten ari den lerro baterako, neurtu torlojua eta kanoia leku errepikagarrietan, kalkulatu azken higadura-tasa eta erabili ekoizpen-joerekin hurrengo ikuskapena eta ordezkapena planifikatzeko.
NorkEJS Industria
- Jarraitu funtzionamendu-orduak eta formulazio-aldaketak, ez instalazio-data bakarrik.
- Neurtu bi zatiak: torlojuaren hegalaren higadurak eta kanoi-zuloaren higadurak tarte bera handitzen dute.
- Konparatu rpm-ko irteera, urtze-tenperatura eta kalitatea erreferentziazko lasterketa egonkor batekin.
- Aurreikusi makinaren planifikazio-muga zehatz batera, eta, ondoren, eman denbora kontratatzeko eta instalatzeko.
- Aldaketa material baten ondoren, higadura bizkortu edo ustekabeko kalteen ondoren iragarpena berriro ebaluatu.
1. Zer esan nahi du zerbitzu-bizitza zure estrusio-lerroan?
Torlojua oraindik biratu daiteke produktu jakin baterako erabilgarria izateari utzi ondoren. Pelikula edo profil zorrotza egiten duen lerro batek prozesu-leiho onargarria gal dezake hardwarea egitura-muga batera iritsi aurretik. Aitzitik, urteurrena bete duelako soilik soinu multzo bat ordezkatzeak erabil daitekeen edukiera gal dezake.
Banatu erabakia hiru galderatan. Hardwareak onartutako dimentsio- eta baldintza-mugetan jarraitzen du? Prozesuak produktu onargarria egin al dezake behar den tasan? Eragiketa jarraituak aurreikusitako esku-hartzea baino gehiago kostatzen al da? Lehenengoa piezei dagokie, bigarrena produktuari dagokio eta hirugarrena ekoizpenaren plangintzari dagokio. Bizitza-kalkulua osatu gabe dago, zein amaierako puntu aurreikusten duen adierazten ez badu.
Grabatu zenbakiaren atzean dagoen betebeharra
Mantendu instalazioaren data, baina erregistratu ere produkzioko orduak, prozesatutako materiala eta formulazio-historia. Inaktibo-denbora ez da prozesatzeko denboraren berdina. Prozesatutako tonek testuingurua ematen dute, baina ezin dituzte konposatu edo makinen konfigurazio desberdinak zuzenean konparagarriak izan.
| Grabatu | Zergatik dagokio bizitza-ebaluazio batean |
|---|---|
| Torloju eta kanoi identitateak | Saihestu nahasketa-historiak trukatu edo berreraiki ondoren |
| Funtzionamendu orduak | Ikuskapenen arteko tartea zehaztu |
| Erretxina, betegarri mota eta karga | Higadura-ingurunean izandako aldaketak azaltzea |
| Birrindu iturria eta proportzioa | Kutsaduraren eta pentsuaren koherentziaren aldaketak identifikatzea |
| Irteera, rpm eta benetako urtze-tenperatura | Erakutsi erregistroarekin lotutako karga eta errendimendua |
| Baldintza berriko neurketak eta onartutako mugak | Definitu zer aldatu den eta zer ekintza behar den |
Hornitzaile batek bat datorren betebeharretan duen esperientziak hasierako ikuskapen-plan bat ezartzen lagun dezake. Eskatu esperientzia horren atzean dagoen formulazioa, osagaien eraikuntza, orduak eta onarpen irizpidea. Zure neurketak eskuragarri daudenean, erabili plana hobetzeko beste landare baten ordezko tartea arau finko gisa tratatu beharrean.
2. Zein baldintzek aldatzen dute higadura-tasa?
Polimeroaren izenak bakarrik ez du lana deskribatzen. Betegarri mineralak dituzten PP eta PP naturala higadura betebehar desberdinak dira. Betegarri motak, kargak, partikulen ezaugarriak eta kutsadurak axola dute erretxinarekin batera. Hori dela eta, mantentze-erregistroan aldaketa material bat agertu behar da, nahiz eta makinaren eredua eta torlojuaren abiadura aldatu gabe egon.
Jeff Kuhmanenatorlojuaren eta kanoiaren bizitzaren analisiahigadura urratzailea, eraso korrosiboa eta metal-metal itsasgarri higadura bereizten ditu. Solidoen ziria ere aztertzen du, urtze-atalak bertara bidalitako materiala kudeatu ezin duenean. Mekanismo hauek ekintza zuzentzaile desberdinak eskatzen dituzte. Gainazal gogorrago batek bakarrik ez du zuzenduko geometria desegoki bat edo makinen lerrokatze-arazo bat.
Zehaztu lan-azalera, ez bakarrik oinarrizko altzairua
EJS-k PTA hardfacing erabiltzen du torloju bimetalikoetarako eta galdaketa zentrifugoa upel bimetalikoen estaldurarako. TheEJS produktu bimetalikoen zehaztapenakbereizi amaitutako aleazio-lodiera hauek:
| Osagaia | Zerrendatutako lan-aleazioak | Zerrendatutako aleazio-lodiera |
|---|---|---|
| Torloju gogorra | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 eta 1,5 mm |
| Upelaren forrua | EJS01 | 2,0 eta 3,0 mm bitartekoak |
| Upelaren forrua | EJS02, EJS03, EJS04 | 1,5 eta 2,0 mm bitartekoak |
Hauek eraikuntzaren zehaztapenak dira, onartzen ez den higadura edo funtzionamendu orduak bermatuta. Lineak ponpaketa-errendimendu onargarria gal dezake babes-material handia geratzen den bitartean. Geruzaren lodiera ustezko higadura-tasa batekin zatitzeak ez du balio-bizitza baliogarririk ezartzen.

Lotu erantzuna kaltearekin
Hegaldi-materialaren etengabeko galerak puntuazio isolatua, zuloa edo hondatutako gordailuaren ebaluazio desberdina eskatzen du. Erregistratu kaltea non gertatzen den eta zein formulazioa agertu baino lehen. Upel luzeetarako, sartu lerrokatzea eta euskarri-baldintza ikerketan, higadura irregularrak aleazioa oker zegoela frogatzen duela suposatu beharrean.
Erabilitorloju eta kanoi materialen gidamaterial hautatzeko etanitruroa versus bimetalikoa alderaketaeraikuntza aukerak egiteko. Mantendu bizitzaren ebaluazioa instalatutako piezak egiten ari direnean zentratuta.
3. Estrusorearen torlojuaren higadura arazoak: zer aldatzen da huts egin aurretik?
Lineak bere ohiko irteerari eutsi diezaioke, operadoreak pixkanaka torlojuaren abiadura igotzen duen bitartean konpentsatzeko. Kg/h bakarrik ikusteak aldaketa hori galdu dezake. Mark Spalding-ek eta Timothy Womer-ek tasa espezifikoa beren torloju-abiadurarekin zatitutako irteera gisa definitzen dutetorloju bakarreko higaduraren azterketa, eta azaldu abiadura konpentsazioa nola lagun dezakeen isurketa-tenperatura handiagoarekin.
Konparatu errepika daitekeen ekoizpen-baldintza
Grabatu irteera zehatza honela(kg/h) / rpm. Gainbehera batek ikerketa merezi du formulazioa, elikadura modua eta beherako baldintzak konparagarriak direnean. Ez da higaduraren neurketa berez. Erretxinaren biskositatearen, elikaduraren edo pantailaren egoeraren aldaketak errendimendua alda dezake metalaren galerarik gabe.
| Produkzioaren behaketa | Egiaztatu higadurari egotzi aurretik |
|---|---|
| Aurreko irteerarako rpm gehiago behar dira | Formulazioa, jarioaren koherentzia, presio-eskaera eta aurreko ezarpenak |
| Benetako urtze-tenperatura handiagoa | Sentsoreen fidagarritasuna, berokuntza/hozte funtzionamendua eta abiadura aldaketak |
| Presio-ezegonkortasuna | Elikadura, pantailaren egoera, trokelen murrizketa eta tenperatura kontrola |
| Puntu beltzak, gelak edo urtu gabekoak | Gordailuak, egoitza-baldintzak, material-aldaketak eta urtze-errendimendua |
| Energia handiagoa produktu onaren unitate bakoitzeko | Irteera, txatarra, neurketaren muga eta funtzionamendu-doikuntzak |
Erabili ekoizpen egonkorra eta kalitate onargarria duen erreferentziazko lan bat. Gorde irteera, rpm, benetako urtze-tenperatura, buru-presioa eta errefus-tasa. Energia erregistratzen baduzu, zehaztu estrusorea edo lerro osoa estaltzen duen, eta mantendu muga hori aldatu gabe. Linea osoaren energia estrusorearen irakurketarekin soilik nahasteak joera engainagarria sortzen du.
Gorde doikuntza-historia labur bat irakurketen ondoan. Azken ezarpenetatik soilik bildutako joera batek ezin du erakutsi operadoreak zenbat aldiz esku hartu behar izan zuen. Kuhman-ek deskribatzen du nola gehikuntza-prozesuaren konpentsazioek narriadura ezkutatu dezaketen produktibitatea edo kalitatea onartezina izan arte. Hori goiz ikertzeko arrazoia da, ez da lasterketa zail bakoitzak pieza berriak behar dituela frogatzen.
Oinarrizko prozesuaren egiaztapenen ondoren etengabeko aldaketak aurreikusitako dimentsioko ikuskapena justifikatzen dute. Artezketa, susmatutako metal-kontaktua edo metal zatiek berehalako ekintza behar dute makinaren segurtasun-prozeduraren arabera; ez itxaron ikuskapen-data komenigarri bat edo kalkulatutako bizitza-muga.
4. Kupelaren higaduraren neurketa: egiaztatu bi piezak bat datozen lekuetan
Neurtu hegaldia kanpoko diametroa, edo OD, eta kanoi barruko diametroa, edo ID, dagozkien ardatz-estazioetan. Torlojuaren irakurketa txikiena kanoiaren irakurketarekin alderatzeak ez du deskribatzen leku batean zein bestean egokitzea. Eman estazio bakoitzari zehaztutako datu batetik distantzia bat geroagoko teknikari batek berriro aurki dezan.
Reiloyren prebentzio-mantentze-gidaGarbitu, hoztutako neurketak deskribatzen ditu kanoi-zulo-neurgailu bat eta torloju-OD neurtzeko ekipo egokia erabiliz, ikuskapen-erregistro bereiziekin. Aukeratu kalibratutako ekipoak eta osagaien geometriari dagokion metodo bat. Erregistratu ikuskapen-tenperatura, orientazio angeluarra eta errepikagarritasuna dimentsioekin.
Mantendu tarte erradiala eta diametrala bereizita
Dagokion geltoki batean, inguratzaile zirkularra kalkulatzeko:
- Diametralaren sakea = kanoi ID ken torlojuaren hegaldia OD.
- Argitasun erradiala = argitasun diametrala 2z banatuta.
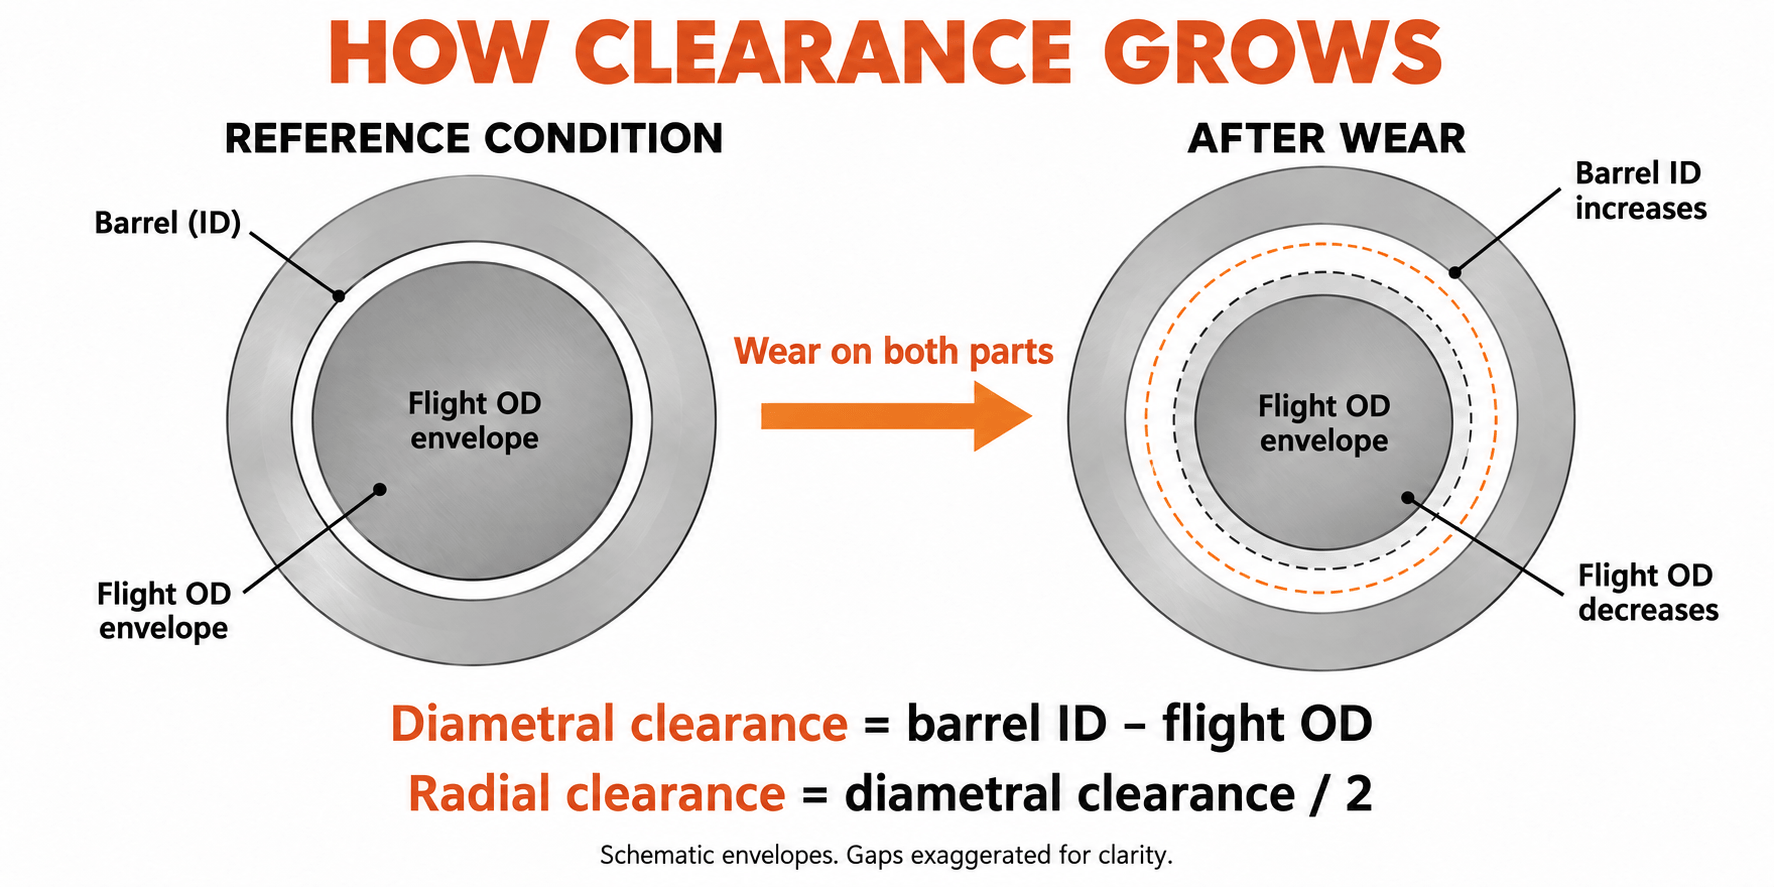
Mantendu unitate eta sake-konbentzioa txosten guztietan. 0,10 mm-ko OD murrizketak 0,05 mm-ko hegaldi-galera erradiala adierazten du. Kantitate hauek nahastea bi faktorez aldatzen da interpretatutako higadura.
90 mm-ko ordezko proiektu batean neurtu genuena
EJS ordezko proiektu batean 90 mm-ko torloju bakarreko estrusore nominal baten % 30 kaltzio karbonatoa duen PP prozesatzeko, bezeroaren hasierako eskaera gogortasun handiagoa izan zen. Formulazio osoa, jatorrizko marrazkia eta pieza zaharren dimentsioak berrikusi genituen ordezkoa zehaztu aurretik. Torlojua eta kanoia neurtzeko estazioak ere parekatu ditugu ardatzean.
Neurketa-ataleko estazio batean, hegaldi zaharra 89,65 mm-koa zen eta kanoi IDa 90,25 mm-koa. Diferentzia diametrala 0,60 mm-koa izan da, 0,30 mm-ko argitasun erradiala hotza emanez. Torlojuari bakarrik begiratzeak egokitzeko galderaren erdia erantzun gabe utziko zuen: kanoiaren zuloa ere neurtutako egoeraren parte zen.
Ordezko zehaztapenak Colmonoy 83 hegaldi gogorra duen 38CrMoAlA torlojua eta EJS04 estaldura duen 42CrMo kanoi-gorputza erabili zuen. Dagokion estazio horretan, hegaldi berria OD 89,95 mm zen eta kanoi IDa 90,15 mm. Haien aldea 0,20 mm-koa zen, marrazkian zehaztutako 0,10 mm-ko hotza erradiala emanez.
| Neurketa-sekzioaren neurketa | Zati zaharrak | Ordezko piezak |
|---|---|---|
| Hegaldia OD | 89,65 mm | 89,95 mm |
| Upel ID | 90,25 mm | 90,15 mm |
| Espazio diametrala | 0,60 mm | 0,20 mm |
| Garbiketa erradiala hotza | 0,30 mm | 0,10 mm |
Estazio horretan zehaztutako egokitzapena berreskuratu genuen, 0,20 mm-ko argi-erradial murrizketa. Beste estazioek eta makina-interfazeek beren egiaztapenak behar dituzte. Marrazkiak torlojuaren eta kanoiaren materialak, babestutako eremuak eta ikuskapen-eskakizunak bereizi zituen, beraz, ordezkapen-erabakiak geometriari eta gogortasunari zegozkion. Hau da bizitza erabilgarriaren ebaluazioak behar duen neurketa-diziplina errepikatutako irakurketak joera bihurtu aurretik.
Higadura ez-uniformearen kontua
Neurtu hainbat angelu kanoi-ebakidura bakoitzean eta gorde irakurketa indibidualak, obalitatea barne. Kalkulatutako sake zirkular batek ez du guztiz deskribatzen alde bakarreko kalteak, irtenaldiak edo zuladura distortsionatu bat. Torloju bikoitzeko, ikuskapenak OEMaren zulo bikoitzeko eta elkarren arteko geometria ere jorratu behar du; zulo biribileko formula bakar batek ezin du ebaluazio hori ordezkatu.
Jarraitu makinaren fabrikatzaileak isolatzeko, presioa askatzeko, manipulatzeko eta kentzeko prozedurak. Langile kualifikatuak lagundu eta piezak ikuskatu. Higadura-txostenak ez luke garbiketa kaltegarriaren, sarbide inprobisatuaren edo laguntzarik gabeko altxatzearen araberakoa izan behar.
5. Kalkulatu higadura-tasa errepikatutako ikuskapenetatik
Ikuskapen batek egungo dimentsioak ezartzen ditu. Bi ikuskapen konparagarriek tarte-tasa ezartzen dute. Ikuskapen gehiagotan tasa hori aldatzen ari den erakusten dute. Erabili ikuskapenen artean multzo berdinak pilatutako orduak, ez makinaren guztizko adina edo ordezko piezen nahasketa bat.
Estazio bakoitzerako, kalkulatu hobi erradialaren hazkundea mm-tan 1.000 orduko funtzionamendu bakoitzeko:
Tasa = (uneko argitasun erradiala - aurreko argitasun erradiala) / ikuskapenen arteko orduak × 1.000
Hau garbiketa-hazkunde tasa konbinatua da. Zein osagaik laguntzen duen ikusteko, kalkulatu torlojuaren galera erradiala(aurreko OD - egungo OD) / 2eta upelaren hazkunde erradiala bezala(egungo NAN - aurreko NAN) / 2. Kokapen, orientazio eta ikuskapen-baldintzak bat datozenean, bi aldaketa horiek sakearen gehikuntzarekin bat egiten dute.
Irakurri azken tartea bereizita
Demagun kartazal zirkular bakarreko estazio baten ustezko ikuskapen-erregistro bat. Dimentsio hauek kalkulua azaltzen dute; ez dira EJS funtzionamendu-bizitzaren emaitza edo onarpen-zehaztapena.
| Instalatu zenetik orduak | Hegaldia OD | Upel ID | Sake erradiala | Aurreko irakurketatik baloratu |
|---|---|---|---|---|
| 0 ordu | 99,95 mm | 100,15 mm | 0,10 mm | Oinarrizko lerroa |
| 2.000 ordu | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1.000 h |
| 4.000 ordu | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 h |
4.000 ordu osoan, batez bestekoa 0,025 mm/1.000 h da. Azken tartea azkarragoa da, 0,03 mm/1.000 h-koa. Bizitza osoko batez bestekoa soilik erabiltzeak aldaketa hori ezkutatuko luke. Aztertu arrazoia eta erabili azken tasa kontserbadorea planifikatzeko.
Azken tartea 0,04 mm-ko torloju-galera erradiala eta 0,02 mm-ko upel-hazkuntza erradiala ere banatzen da. Batera 0,06 mm-ko sakearen igoera azaltzen dute. Horrek mantentze-taldeari galdera erabilgarriagoa ematen dio zein osagaik janzten duen lehen baino: zein osagaik laguntzen du lerro honetan?
Aurreikuspenen aurretik joera faltsu bat baztertu
Sakearen itxurazko murrizketa txiki batek ez du esan nahi gastatutako metala itzuli denik. Egiaztatu neurketaren posizioa, tenperatura, garbitasuna, tresnen ezarpena eta operadorearen errepikakortasuna. Aldaketa metodoaren ziurgabetasunaren barruan badago, jakinarazi ebatzi gabe dagoela, geratzen den bizitza infinitua edo negatiboa kalkulatu beharrean.
Mantendu geltoki bakoitzaren joera bereizita. Luzera osoan batez besteko baxuak nahasgailu, trantsizio edo isurketa-kokapen hondatu bat ezkutatu dezake. Erregistratu pitzadurak, zuloak eta gordailuen galera dimentsioekin batera; Baldintza horiek neurriak eskatu ditzakete sakea-hazkundearen kalkulua apala izan arren.
6. Bihurtu higadura-tasa ordezko plan batean
Higadura-tasa batek baldintza zehatz baterako denbora aurreikusten du, funtzionamendu-baldintzak nahiko konparagarriak izaten jarraitzen badu. Lehenik eta behin plangintza-muga bat adostu OEM-en zerbitzu-mugak, piezaren egoera eta lineak eman behar duen prozesuaren errendimendua erabiliz. Pieza berrien tolerantzia batek egokitzapen berria definitzen du; ez du automatikoki definitzen zerbitzuaren gehienezko baimena.
Orduak zenbatetsi plangintzaren mugara
Tasa mm/1.000 h-tan adierazten denean:
Gutxi gorabeherako orduak = (plangintzako argitasun erradiala - egungo argitasun erradiala) / azken tasa × 1.000
Jarraitu goiko ustezko erregistroarekin. Kalkulu honetarako, demagun ingeniaritza taldeak 0,30 mm-ko tarte erradiala aukeratu duela plangintzaren amaierako puntu gisa. Uneko balioa 0,20 mm da, 0,10 mm utziz amaiera puntu horretan. 0,03 mm/1.000 h-tan, gutxi gorabehera 3.300 orduko funtzionamendu-ordua da. 0,30 mm-ko balioa adibide honetarako hipotesi bat da, ez ordezkatzeko atalase orokorra.
Azken tasa bikoiztu egiten bada 0,06 mm/1.000 h-ra, hobari berak 1.700 ordu ematen ditu gutxi gorabehera. Gainerako material hobaria ez da aldatu; erabiltzeko aurreikusitako denbora dauka. Emaitza batek ere ez du babesten pitzaduraren, bat-bateko kontaktuen kalteen edo produktuaren kalitate onartezinaren aurka.
Berrezarri kalkulua betebeharra aldatzen denean
Ez estrapolatu erretxina garbiko erregistro bat etengailu baten bidez betetako material batera. Markatu aldaketa eta ezarri tarte-joera berri bat. Tratatu birziklapen iturri berri bat, betegarri karga handiagoa, presio-eskaera desberdina edo funtzionamendu-doikuntza iraunkorra aurreikuspena berrikusteko arrazoi gisa.
Baldintza berriko neurketarik ez badago, kontrolatutako marrazki aplikagarri batek egungo dimentsioak ebaluatzen lagun dezake. Ezin da frogatu zenbat higadura gertatu den aldi ezezagun batean. Uneko ikuskapena erreferentzia bihurtzea ondorengo ikuskapen konparagarrietarako; ez asmatu tasa historikorik diametro nominaletik bakarrik.
Itzaltzetik atzera egin
- Esku-hartzea kontrolatzen duen estazioa edo egoera identifikatzea, lehenagoko kalitate- edo segurtasun-murrizketa barne.
- Bihurtu zenbatetsitako funtzionamendu-orduak egutegiko ordura aurreikusitako produkzio-egutegia erabiliz, geldialdiak barne.
- Berretsi marrazkia, formulazioa eta konponketa edo pieza berria behar den.
- Lortu egungo eskaeraren fabrikazio, ikuskapen eta garraio denborak.
- Instalazio-ahalmena erreserbatu eta aurreikusitako ziurgabetasunerako eta entrega-arriskurako buffer bat baimendu.
Hautatu hurrengo ikuskapena espero den esku-hartzearen aurretik, bere tartea higadura-joeran eta ekoizpen-kritikotasunean oinarrituta. Bizkor aldatzen ari den joera batek lehenago berraztertzea eskatzen du. Aurreikuspena mantentze plangintzako sarrera bat da, ez abisu seinaleetatik pasatzeko baimena.
7. Torlojua, kanoia edo biak ordezkatu?
Ebaluatu egokitzapena bikote gisa, baina ez pentsa bi zatiak batera erosi behar direnik. Soinu-upel bat egokia izan daiteke ordezko torloju baterako. Higatuta dagoen upel batek torloju berri baten inguruan gehiegizko tartea utzi dezake lehen exekuziotik. Erabakiak neurtutako zulo-mapa, proposatutako torloju-dimentsioak eta atxikitako osagaiaren egoera behar ditu.
| Erabakia | Jarraitu aurretik beharrezkoak diren frogak |
|---|---|
| Jarraitu eta kontrolatu | Onartutako neurriak eta egoera, produktu onargarria, prozesu egonkorra eta programatutako berrazterketa |
| Berreraiki edo ordeztu torlojua soilik | Torloju-geometria konpongarria edo ordezkagarria, kanoi egokia eta egiaztatutako egokitzapena |
| Konpondu edo ordezkatu barrika bakarrik | Atxikitako torloju egoki bat, ingeniaritzak onartutako upel-soluzio bat eta lerrokadura egiaztatua |
| Bi zatiak zuzendu | Biak baldintza onargarrietatik kanpo daude, edo haien geometria konbinatuak ezin du bete behar den egokitzapena |
Egiaztatu zer berreraikitzeak berreskuratuko lukeen
Konponketa-proposamena onartu aurretik, identifikatu zaharberritutako neurriak, lan-aleazioa, babestutako eremua eta ikuskapen-baldintzak. Nukleoa, zuzentasuna, pitzadurak eta aurreko konponketak baloratu. Ez hartu gogor-aplikazio batek torloju osoa berritzen duela.
Era berean, kanoi-zulo bat mekanizazioaren bidez handitzeak ezin du berez bere jatorrizko tartea berreskuratu. Edozein aldaketak torlojuaren geometria bateragarria eta bidoiaren konponketa diseinu bideragarria behar ditu. Egiaztatu konponketa-gaitasuna eta zati bakoitzaren egokitasuna hobetsitako ibilbidea egin aurretik.
Konparatu ekoizpen erabilgarria, ez fakturaren prezioa bakarrik
Kalkulatu proposatutako geldialdira arte jarraitzearen kostua: salda daitekeen irteera galdua, txatarra gehigarria, energia gehigarria eta edozein ordutegi-haustura. Saihestu galera bera birritan zenbatzea, hala nola galdutako produktuaren balioa eta salmenten diru-sarrera osoa. Erabili fabrikaren kostu-oinarria eta benetako aurrekontuak konpontzeko edo ordezkatzeko.
Konponketa bat erakargarria izan daiteke nukleoa eta geometria egokiak direnean eta zaharberritutako zehaztapenak betebeharra betetzen duenean. Fabrikazio berria hobe daiteke egitura-kalteak, formulazio aldaketa edo jatorrizko diseinu desegoki baten ondoren. Grabatu zergatik aukeratutako ibilbideak arazoa konpondu behar duen, aurreko erosketa errepikatu beharrean. TheEJS eroslearen gidaordezko zehaztapen batean sartzeko marrazkia eta ikuskapen-informazioa ezartzen du.
8. Luzatu bizitza erabilgarria arazoa ezkutatu gabe
Lotu prebentzio-ekintza bakoitza ikusitako arriskuarekin. Metalen kutsadura kontrolatu behar da torlojura iritsi baino lehen, bereizketa eta materialak manipulatzeko praktika egokiak erabiliz. Urtzeko pantaila batek posizio eta funtzio ezberdina du; ezin du saihestu kutsatzaileak lehenik gorako torloju-ataletatik igarotzea.
Aldatutako formulazioetarako, berrikusi lan-aleazioak eta urtze-geometria ekoizpen-eskaria handitu aurretik. Alde bakarreko puntuazio iraunkorra lortzeko, ikertu lerrokatzea, kanoi euskarriak eta torlojuaren egoera. Gordailuak errepikatuz gero, egiaztatu materialaren prozesatzeko baldintzak eta makinaren garbiketa prozedura, marka ilun bakoitza dimentsioko higadura gisa tratatu beharrean.
Jarraitu OEM-en beroketa eta beratzen jarraibideei bira egin aurretik. Erabili osagaien metalurgiarekin bateragarriak diren garbiketa-metodoak. Berokuntza edo hozte akatsek funtzionamenduan eragina izan dutenean, zuzendu itzazu ordezko materiala egokia den ala ez epaitu aurretik. Ekintza hauek ingurune operatiboari heltzen diote; ez dute justifikatzen ikuskapen-tartea luzatzea neurketek higadura bizkortzailea erakusten dutenean.
Egin neurketen historia erabilgarri
Eman torloju eta kanoi bakoitzari identitate bat. Mantendu oinarrizko dimentsioak, konponketa-historia eta lan-aleazioa identitate horri atxikita piezak makinen artean mugitzen direnean. Konponketa edo ordeztu ondoren, hasi erreferentzia dimentsio berri bat eta gorde aurreko erregistroa alderatzeko. Gorde argazkiak geltokiaren izenarekin eta orientazioarekin, geroko ikuskapenak eginbide bera aurki dezan.
EJS-k materialaren ziurtagiriak eta ikuskapen-txostenak eskaintzen ditu bere torloju-upeletarako, atalean azaltzen den moduanproduktu bimetalikoen orria. Gorde dimentsioko ikuskapen-txostena instalazio-erregistroarekin batera; etorkizuneko higadura erabakietarako erabilgarriagoa da produktuaren deskribapena bakarrik baino.
Ebaluazioa egiteko, bidali makinaren eredua, marrazki kontrolatua, erretxinaren eta betegarrien informazioa, instalatutako piezen orduak, dagozkion ID/OD irakurketak, ikuskapen baldintzak, kalteen argazkiak eta ekoizpen-sintomak. Sartu lerroak lortu behar duena. Harremanetan jarriEJS Industriaetansales@ejsscrewbarrel.comneurketa-pakete horrekin eztabaida benetako egokitzapenarekin eta betebeharrarekin has dadin.
Prestatu neurketa-kontsulta
Deskribatu instalatutako piezak eta dituzun neurriak. Botoiak posta elektronikoaren zirriborro bat irekitzen du EJS-i; bidali aurretik marrazkiak eta argazkiak erantsi ditzakezu.
9. Maiz egiten diren galderak
Zenbat denbora irauten du estrusorearen torloju-upel batek?
Zerbitzu-bizitza formulazioaren, eraikuntzaren, geometriaren, kargaren eta lineari eskatzen zaion errendimenduaren araberakoa da. Geratzen den bizitza kalkulatzeko, errepikatu dagozkion torlojuen eta kanoiaren neurketak, kalkulatu azken higadura-tasa eta proiektatu onartutako plangintza-muga batera, ekoizpen-joerak egiaztatzen dituzun bitartean.
Torloju bimetalikozko upel batek gehiago irauten du beti?
Egoki hautatutako lan-aleazio bimetaliko batek betebehar urratzaile edo korrosiboari aurre egin diezaioke. Eraikuntzaren izenak bakarrik ez du bizitza luzeagoa ezartzen. Aleazioen bateragarritasuna, geometria, lerrokadura eta funtzionamendu-baldintzek oraindik garrantzitsuak dira; geruzaren lodiera ez da bizitza osorako biderkatzailea.
Torlojua edo kanoia higatzen al da lehenik?
Biek kontrola dezakete ordezko erabakia. Neurtu hegaldiaren OD eta kanoiaren ID bat datozen estazioetan, gero bereizi torlojuaren galera erradiala kanoiaren hazkunde erradialatik. Ez aplikatu beste makina baten torlojuaren eta kanoiaren bizitza erlazioa eraikuntza eta funtzionamenduaren froga parekorik gabe.
Zein tarterekin aldatu behar dira torlojua eta kanoia?
Erabili aplikagarriak diren OEM zerbitzuen mugak eta osagaien egoeran, produktuaren kalitatean eta produkzio-errendimenduan oinarritutako ingeniaritzak onartutako erabakia. Adierazi muga erradiala ala diametrala den. Milimetro-balio edo argitasun-multzo bakar bat ez da diametro eta aplikazio guztietara egokitzen.
Kalkula al dezaket geratzen den bizitza baldintza berririk gabe?
Uneko egoera ikuskatu dezakezu aplikagarriak diren planoekin eta zerbitzu-mugekin. Neurtutako higadura-tasa kalkulatzeko, erabili uneko ikuskapena erreferentzia gisa eta errepikatu funtzionamendu-tarte jakin baten ondoren baldintza parekoetan. Jatorrizko egoera ezezagun batek ezin du tasa historiko fidagarririk ezarri.
Torlojua eta kanoia batera aldatu behar dira?
Ez. Biak ebaluatu behar dira, baina bat ordezkatzea egokia izan daiteke atxikitako osagaia egokia denean eta lortzen den sakea parekatua onartutako eskakizuna betetzen duenean. Biak kaltetuta badaude edo egokitzapena onartezina bada, zuzendu biak.